盐城砂轮厂深度解读:从树脂砂轮片到陶瓷砂轮,磨料磨具选型与定制全指南
在制造业的众多基础工艺环节中,磨削与切割往往决定了零部件的最终精度和表面质量。盐城砂轮厂作为苏北地区磨料磨具产业的重要一极,近年来在树脂砂轮片、陶瓷砂轮、切割片批发以及非标砂轮定制等细分领域积累了不少经验。对于采购人员、工艺工程师和一线操作者来说,弄清楚砂轮的分类逻辑、选型依据和定制流程,比单纯比较价格更有实际意义。本文结合盐城大冈一带砂轮制造的实际生产情况,系统梳理磨料磨具的关键知识点,帮助读者在选型与采购时少走弯路。
盐城砂轮厂的产业背景与区位特点
盐城地处江苏沿海,制造业门类较为齐全,汽车零部件、机床、五金制品、不锈钢加工、船舶修造等产业对磨削工具的需求量可观。大冈镇一带聚集了多家砂轮制造企业,形成了从磨料采购、结合剂配制到成型烧结、检验包装的相对完整链条。盐城砂轮厂的产品结构通常以树脂结合剂砂轮和陶瓷结合剂砂轮为主,辅以橡胶砂轮、超硬材料制品等,服务对象覆盖机械加工、金属型材切割、铸造清理、石材加工、五金抛光等多个场景。
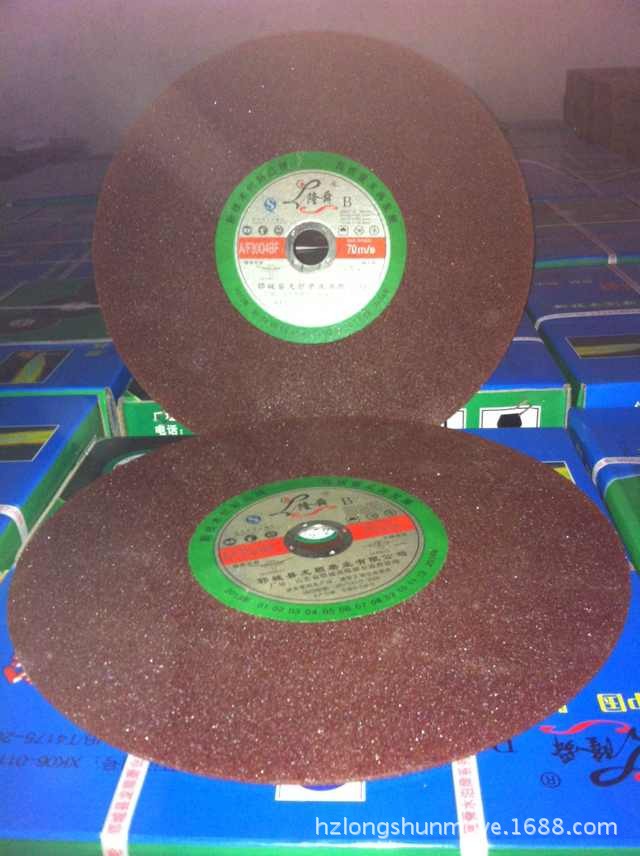
与大型综合性磨具集团相比,区域型砂轮厂的优势在于响应速度和柔性生产能力。客户提出非标尺寸、特殊硬度或特定转速要求时,本地厂家往往能在较短时间内完成配方调整和样品试制,这对于设备维修、小批量多品种的生产线来说尤为实用。
树脂砂轮片:切割与粗磨的主力产品
树脂砂轮片是以酚醛树脂等有机树脂为结合剂,将棕刚玉、白刚玉、碳化硅等磨料粘结成型后固化制成的磨具。它在盐城砂轮厂的产品线中占据较大比重,常见形态包括纤维增强切割片、钹形打磨片、大直径切割片等。
树脂砂轮片的主要特点
- 结合强度较高,抗冲击性能好,适合手持角磨机等存在侧向力的工况;
- 固化温度较低,生产周期相对短,便于多品种切换;
- 自锐性较好,磨削过程中钝化磨料容易脱落,露出新的切削刃;
- 耐热性弱于陶瓷结合剂,长时间高温磨削时磨损会加快。
在金属型材下料、不锈钢管切割、铸件飞边清理、焊缝打磨等工序中,树脂切割片和打磨片是使用频率很高的耗材。采购时除了关注直径、厚度、孔径这三个基本尺寸,还需要核对最高工作线速度。砂轮标注的线速度通常以米每秒为单位,配套设备的主轴转速必须与之匹配,超速使用是导致砂轮破裂的主要原因之一。
切割片批发的选型要点
从事切割片批发的经销商和终端用户,关注点往往集中在批次一致性和性价比上。不同批次的砂轮如果硬度波动较大,操作者会明显感到"有的耐用、有的费片"。盐城砂轮厂在生产中通常通过控制磨料粒度分布、树脂液配比和固化曲线来稳定硬度。批发采购时建议先小批量试用,确认切割效率、寿命和粉尘量符合预期后再放量,同时留意包装标识是否完整,包括生产日期、保质期、最高转速等信息。树脂砂轮存在一定的存放期限,受潮或过期产品性能会下降。
陶瓷砂轮:精密磨削与成型磨的常用选择
陶瓷结合剂砂轮以粘土、长石等无机材料为结合剂,经高温烧成,具有耐热、耐水、耐油、化学稳定性好的特点。与树脂砂轮相比,陶瓷砂轮在精密磨削、成形磨削、螺纹磨削、齿轮磨削等场合更为常见,也广泛用于刀具刃磨和轴承加工。
陶瓷砂轮的性能优势
- 结合剂脆性较大,磨粒脱落较容易,自锐性好,不易堵塞;
- 耐高温性能突出,适合干磨和高速磨削;
- 组织均匀,磨削精度和表面粗糙度控制较为稳定;
- 可通过修整恢复几何形状,适合成形磨削的重复使用。
陶瓷砂轮的选型涉及磨料种类、粒度、硬度、组织、结合剂和形状尺寸六个要素。以常见的外圆磨削为例,粗磨阶段可选用粒度较粗、硬度偏软的砂轮以提高材料去除率;精磨阶段则选用粒度细、硬度略高的砂轮来保证表面质量。实际操作中,砂轮硬度与工件硬度应形成"硬对软、软对硬"的搭配,避免工件硬、砂轮也硬导致磨粒钝化后无法脱落而烧伤工件。
磨料磨具的基础知识:磨料、粒度与硬度
了解磨料磨具的基本参数,是正确选型的前提。很多采购纠纷源于对参数含义理解不一致,比如把"粒度"和"硬度"混为一谈。
常见磨料类型
- 棕刚玉:韧性好、价格适中,适用于碳钢、合金钢、可锻铸铁等材料的粗磨和切割;
- 白刚玉:硬度略高于棕刚玉,磨削热较小,适合淬火钢、高速钢及精密磨削;
- 黑碳化硅:硬度高、脆性大,适合铸铁、有色金属、石材、玻璃等低抗拉强度材料;
- 绿碳化硅:纯度更高,适合硬质合金、陶瓷、光学玻璃的磨削与抛光;
- 铬刚玉、单晶刚玉:用于不锈钢、耐热合金等难加工材料,磨削效率较高。
粒度与硬度的区分
粒度表示磨料颗粒的粗细,用号数表示,号数越大颗粒越细。粗磨常用 24 号至 46 号,精磨常用 60 号至 120 号,抛光可达 180 号以上。硬度则指结合剂把持磨粒的牢固程度,从超软到超硬分为若干等级,与磨料本身的硬度不是同一概念。硬度选得过高,磨粒不易脱落,砂轮容易堵塞和烧伤工件;硬度选得过低,砂轮磨损快、形状保持性差。
砂轮规格型号怎么看
砂轮的规格型号一般由形状代号、尺寸、磨料、粒度、硬度、组织、结合剂和最高工作速度组成。以常见的平形砂轮为例,标识中会依次体现直径×厚度×孔径,随后是磨料代号、粒度号、硬度等级和结合剂代号。不同厂家在标识书写顺序上可能略有差异,但核心信息一致。
采购时至少要确认以下内容:
- 外径、厚度、内孔尺寸是否与设备法兰盘匹配;
- 最高工作线速度是否满足设备主轴转速要求;
- 磨料与工件材质是否适配;
- 结合剂类型是否适应干磨或湿磨条件;
- 是否有特殊形状要求,如杯形、碗形、碟形、开槽等。
对于不熟悉的工况,把工件材质、硬度、设备型号、磨削方式和期望表面粗糙度告知厂家,由技术人员推荐参数,通常比自行对照样本更可靠。
砂轮定制:非标需求如何落地
标准砂轮无法覆盖所有场景。设备空间受限、特殊沟槽磨削、异形工件加工、特定转速匹配等情况,都需要砂轮定制。盐城砂轮厂在承接定制业务时,一般需要客户提供图纸或实物样品,明确尺寸公差、形位要求、使用设备和加工对象。
定制流程参考
- 需求沟通:说明工件材料、磨削方式、设备参数和现有问题;
- 方案确认:厂家给出磨料、粒度、硬度、结合剂建议及尺寸图纸;
- 样品试制:小批量制作样品,客户上机试用;
- 参数调整:根据试用结果修正配方或尺寸;
- 批量生产:确认样品后安排批量制造与检验。
定制砂轮的交货周期通常长于标准品,涉及模具制作时更需提前规划。建议在设备检修计划或新品试产阶段就启动定制沟通,避免因等待砂轮影响生产进度。
抛光砂轮与表面处理需求
抛光砂轮多用于降低表面粗糙度、去除前道工序留下的磨痕。常见形式包括弹性抛光轮、含研磨剂的尼龙轮、毛毡轮以及细粒度树脂或陶瓷砂轮。不锈钢制品、铝合金型材、五金件、模具型腔的镜面处理,都会用到不同组合的抛光工具。
抛光效果受粒度、压力、转速和冷却条件共同影响。粗抛阶段可选用粒度较粗的砂轮或砂带快速去除划痕,精抛阶段逐步换用细粒度工具,并适当降低压力,避免产生新的磨痕。对于自动化抛光线,砂轮的尺寸一致性和动平衡性能尤为关键,否则容易引起振动和抛光不均。
质量检测与安全使用
砂轮属于高速旋转的磨具,安全性不容忽视。正规砂轮厂在出厂前会进行外观检查、尺寸检验、硬度抽检、平衡检测和回转强度试验。回转强度试验按标准以高于最高工作速度的转速运行,检验砂轮是否有破裂风险。
使用环节同样需要注意:
- 安装前检查砂轮有无裂纹、缺边,用木槌轻敲听声音是否清脆;
- 法兰盘直径应不小于砂轮直径的三分之一,垫片要平整;
- 新砂轮首次使用前应空转试运行,人员避开正面;
- 切割片不得用于侧面打磨,打磨片不得当作切割片使用;
- 按规定佩戴防护面罩、护目镜和防尘口罩。
面向多行业的磨削解决方案
磨料磨具的应用面很宽。除机械加工外,食品加工设备中的不锈钢部件抛光、粮食机械的耐磨件修整、纺织机械的罗拉磨削、造纸设备的辊面处理、汽车零部件和轨道交通部件的焊缝打磨,都离不开砂轮。不同行业对砂轮的关注点不同:食品和制药设备更看重表面粗糙度和无污染,重工行业更看重材料去除率和抗冲击性,精密仪器行业则更关注尺寸精度和批次稳定性。
盐城砂轮厂在服务本地及周边客户的过程中,逐步形成了按行业场景配置产品的能力。对于跨行业采购的企业,建议按工序分类管理砂轮库存,把切割、粗磨、精磨、抛光所用工具分开标识,减少误用。
结语
选择砂轮厂,本质上是在选择稳定的磨削参数和可靠的技术支持。盐城砂轮厂依托区域制造业基础,在树脂砂轮片、陶瓷砂轮、切割片批发和砂轮定制等方面形成了较为完整的产品与服务能力。采购方在关注价格的同时,更应重视磨料与工件的匹配、线速度安全余量以及批次一致性。把选型参数和工况信息沟通清楚,往往能用更低的综合成本获得更稳定的加工效果。